
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
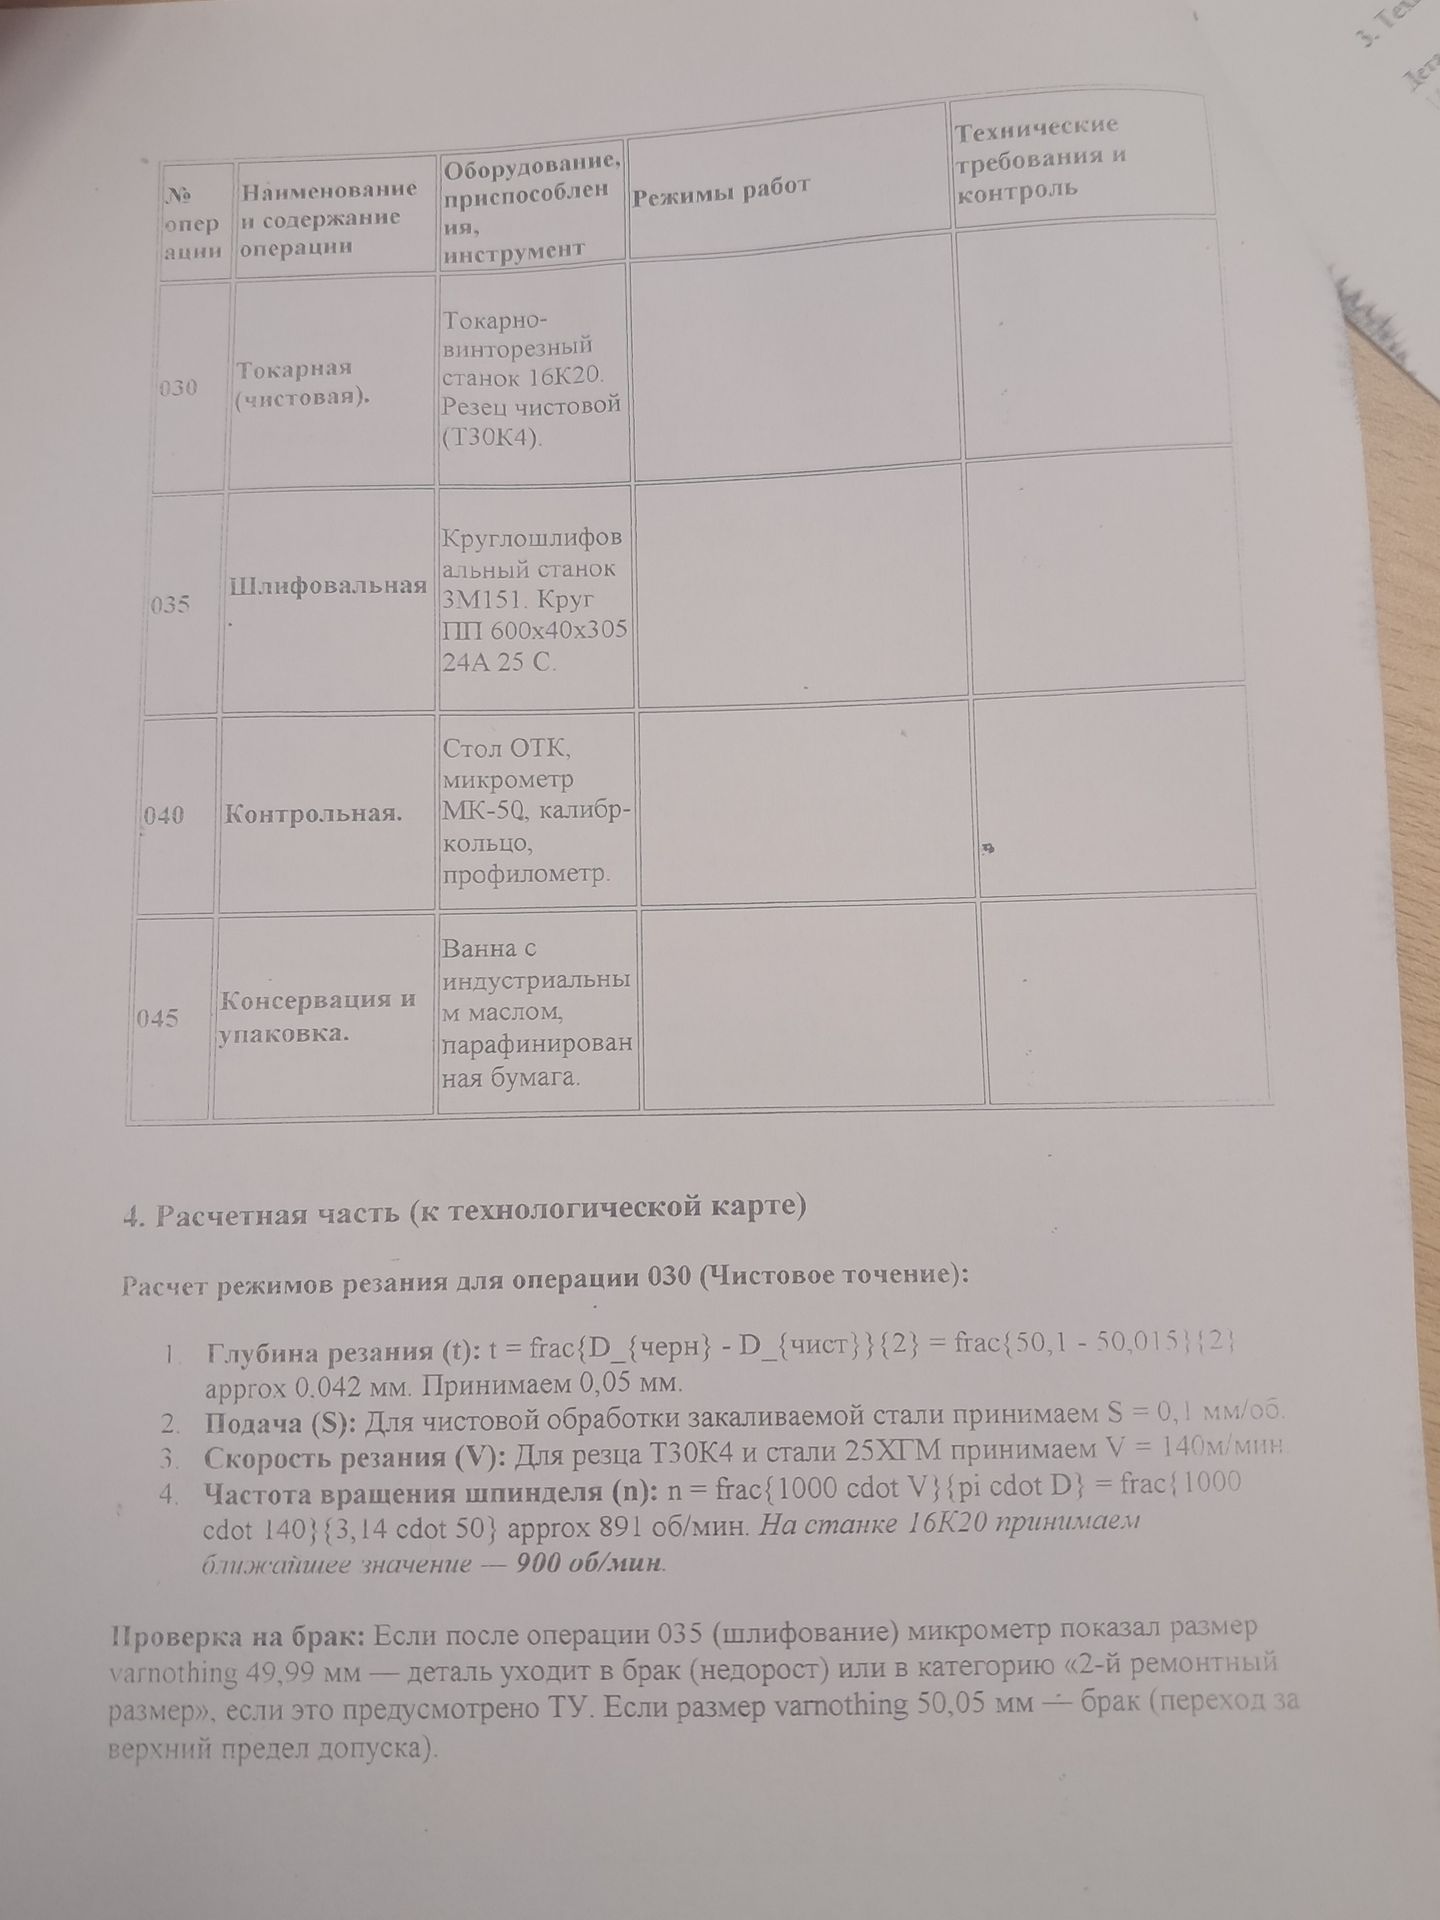
Для точного заполнения технологических режимов и требований нужны чертёж детали, материал и состояние заготовки, допуски и шероховатость, а также применяемые технологические документы. Ниже приведён условный вариант заполнения по читаемым данным; перед использованием его необходимо сверить с чертежом и документацией предприятия.
| № операции | Наименование и содержание операции | Режимы работ | Технические требования и контроль |
|---|---|---|---|
| 030 | Токарная (чистовая) | По приведённому ниже расчёту: глубина резания около 0,0425 мм; подача 0,1 мм/об; расчётная частота вращения около 892 об/мин. Режимы уточнить по станку, заготовке и технологическим рекомендациям. | Обработать поверхность до размера по чертежу, не допуская повреждений и недопустимой шероховатости. Проверить размер и состояние поверхности подходящими средствами контроля. |
| 035 | Шлифовальная | Режимы назначить по материалу детали, характеристикам круга и требованиям чертежа; конкретные значения в исходных данных не указаны. | Обеспечить окончательный размер и требуемую шероховатость. Контролировать размер микрометром; при необходимости проверить поверхность профилометром. Не допускать прижогов и иных дефектов. |
| 040 | Контрольная | Измерения выполнять на контрольном столе подходящими средствами; микрометр и калибр-кольцо применять в соответствии с контролируемым размером и документацией. | Сопоставить контролируемые размеры и параметры поверхности с чертежом и техническими условиями. Записать результаты контроля; решение о годности принимать по установленным допускам. |
| 045 | Консервация и упаковка | Нанести предусмотренный технологией защитный состав; упаковать деталь в парафинированную бумагу. | Перед упаковкой убедиться, что деталь очищена и высушена. Проверить наличие защитного покрытия, целостность упаковки и маркировку согласно документации. |
Проверка расчёта операции 030.
- Разность указанных диаметров: \(50.1-50.015=0.085\) мм. Глубина резания при обработке диаметра: \(t=\frac{0.085}{2}=0.0425\) мм. Значение приблизительно равно 0,0425 мм, а не точно 0,042 мм.
- Если принять глубину резания \(t=0.05\) мм, диаметр уменьшится на \(2t=0.10\) мм. Из диаметра 50,1 мм получится 50,0 мм, а не 50,015 мм. Поэтому указанные в расчёте глубина 0,05 мм и конечный диаметр 50,015 мм между собой не согласуются.
- При заданных в тексте значениях \(V=140\) м/мин и \(D=50\) мм: \(n=\frac{1000\cdot140}{3.14\cdot50}\approx891.7\) об/мин. Принятие 900 об/мин близко к расчётному, если такая частота доступна на станке.
- Критерий годности по размерам нельзя подтвердить без чертежа и допуска. Приведённые в документе значения 49,99 мм и 50,05 мм сами по себе не устанавливают нормативные границы допуска.
Ответ: таблица заполнена как условный вариант; расчёт глубины резания требует согласования с конечным размером, а допустимость размеров детали нужно определять по чертежу и техническим условиям.
